1. Tri des cellules
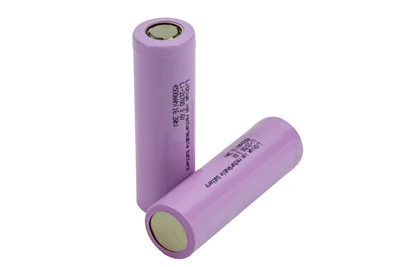
Il s’agit de la première étape critique pour garantir la cohérence du PACK batterie. Chaque cellule individuelle est soumise à des tests rigoureux pour plusieurs indicateurs clés, notamment :
Capacité : Mesurée à l’aide d’un équipement professionnel pour garantir que la capacité de stockage d’énergie de chaque cellule répond aux exigences de production.
Tension : Détecté pour filtrer les cellules présentant une tension anormale (trop élevée ou trop faible) qui peut affecter les performances globales de la batterie.
Résistance interne : testée pour éviter les cellules présentant une résistance interne trop élevée, ce qui pourrait provoquer une répartition inégale du courant et une accumulation de chaleur pendant la charge et la décharge.
Aspect : Vérifié manuellement ou par vision industrielle pour déceler des défauts tels que des rayures, des renflements, des fuites ou des déformations à la surface des cellules.
Cohérence : les cellules sont classées et regroupées en fonction des indicateurs ci-dessus. Seules les cellules présentant des paramètres très cohérents sont sélectionnées pour un assemblage ultérieur afin d'éviter une dégradation des performances ou des risques de sécurité du bloc-batterie dus à de grandes différences entre les cellules.
2. Assemblage des modules
Après le tri des cellules, les cellules qualifiées sont assemblées en modules de batterie selon les exigences de conception en matière de tension et de capacité. Les principales opérations comprennent :
Série -Connexion parallèle : les cellules sont connectées en série (pour augmenter la tension) ou en parallèle (pour augmenter la capacité) dans une disposition prédéfinie (telle qu'une matrice carrée, un réseau cylindrique) pour former la structure de base du module.
Fixation des cellules : utilisez des fixations, des supports ou des matériaux de liaison pour fixer les cellules dans le cadre du module, empêchant ainsi le déplacement des cellules causé par les vibrations ou les impacts pendant l'utilisation.
Installation des séparateurs : des séparateurs isolants (généralement constitués de matériaux comme le PP ou le PE) sont placés entre les cellules adjacentes pour éviter les courts-circuits provoqués par le contact entre les cellules.
Plaque de connexion et intégration BMS : installez des plaques de connexion métalliques (telles que le cuivre ou l'aluminium) pour réaliser la transmission de courant entre les cellules ; en même temps, connectez l'unité de surveillance des cellules (CMU) du système de gestion de batterie (BMS) aux cellules pour préparer la surveillance ultérieure des paramètres.
3. Soudage et connexion
Ce lien affecte directement la conductivité électrique et la stabilité structurelle du module de batterie. Les processus et exigences de soudage courants sont les suivants :
Processus de soudage : Sélectionnez les processus appropriés en fonction des types de cellules et des matériaux des plaques de connexion :
Soudage par points : largement utilisé pour les cellules cylindriques, avec les avantages d'une vitesse rapide et d'un faible coût, mais nécessite un contrôle strict du courant de soudage et de la pression pour éviter d'endommager la coque de la cellule.
Soudage laser : convient aux cellules carrées et souples, offrant une haute précision de soudage, une forte résistance des joints et une faible résistance de contact, ce qui peut réduire efficacement la perte d'énergie lors de la transmission du courant.
Soudage par ultrasons : principalement utilisé pour connecter des languettes de cellules souples-, en utilisant des vibrations à haute -fréquence pour réaliser le soudage à l'état solide-des métaux, sans haute température, protégeant ainsi l'électrolyte de la cellule.
Exigences de qualité : Après le soudage, vérifiez le joint pour déceler des défauts tels qu'une fausse soudure, une soudure à froid ou des fissures ; mesurez la résistance de contact du joint pour vous assurer qu'elle se situe dans la plage de conception (généralement inférieure à 5 mΩ) afin d'éviter une surchauffe locale causée par une résistance excessive.
4. Encapsulation du boîtier
Le boîtier fournit une protection mécanique, une étanchéité environnementale et des canaux de dissipation thermique pour le module de batterie, et les opérations clés comprennent :
Sélection du boîtier : choisissez des boîtiers fabriqués à partir de matériaux tels que l'alliage d'aluminium, l'acier inoxydable ou les plastiques techniques (comme l'ABS, le PC) en fonction des scénarios d'application (par exemple, automobile, stockage d'énergie). Les boîtiers en alliage d'aluminium sont préférés pour leur légèreté et leurs bonnes performances de dissipation thermique.
Étanchéité et absorption des chocs : installez des joints en caoutchouc étanches ou des joints en mousse au niveau du joint du boîtier pour atteindre les niveaux d'étanchéité et d'étanchéité à la poussière IP67 ou IP68 ; collez des matériaux absorbant les chocs-(tels que la mousse EVA) entre le module et le boîtier pour réduire l'impact des vibrations externes sur les cellules.
Installation de la structure de dissipation thermique : si le bloc de batterie adopte une gestion active de la chaleur (telle qu'un refroidissement par liquide ou un refroidissement par air), installez des canalisations de dissipation thermique, des ventilateurs ou des dissipateurs thermiques dans le boîtier et assurez-vous d'un ajustement serré entre les composants de dissipation thermique et le module pour améliorer l'efficacité du transfert de chaleur.
5. Tests et inspection de la qualité
Il s'agit d'une évaluation complète du PACK de batterie assemblé pour éliminer les produits défectueux. Les principaux éléments du test comprennent :
Tests fonctionnels :
Test de fonction BMS : vérifiez si le BMS peut normalement surveiller des paramètres tels que la tension, le courant et la température des cellules ; tester les fonctions de protection (surcharge, sur-décharge, sur-courant, sur-température) pour garantir une coupure rapide lorsque des conditions anormales se produisent.
Test d'isolation haute - : utilisez un testeur de résistance d'isolation pour détecter les performances d'isolation entre le circuit haute -tension du PACK et le boîtier, nécessitant que la résistance d'isolation soit supérieure à 100 MΩ sous une certaine tension de test (généralement 500 V ou 1 000 V).
Test de vieillissement : placez le PACK de batterie dans une chambre à température et humidité constantes, effectuez 5-10 cycles de charge-décharge (simulant les conditions d'utilisation réelles) et surveillez le taux d'atténuation de la capacité et la stabilité de la tension pour éliminer les produits présentant de mauvaises performances en début de cycle.
Test de capacité : chargez le PACK à pleine capacité à un courant spécifié (généralement 0,2 C), puis déchargez-le à la tension de coupure-au même courant et calculez la capacité réelle. Seuls les produits dont la capacité réelle atteint 95 % ou plus de la capacité nominale sont considérés comme qualifiés.
Tests d'adaptabilité environnementale : pour des scénarios d'application spéciaux, effectuez des tests tels que des tests de performances à haute -température (60-85 degrés), à basse température (-20 à 40 degrés), des tests de vibration et des tests d'impact pour vérifier la stabilité du PACK dans des environnements difficiles.
6. Vérification du vieillissement et de la capacité (tests supplémentaires)
Différente du test de vieillissement préliminaire indiqué dans le lien "Tests et inspection de la qualité", cette étape se concentre sur la vérification de la stabilité à long terme :- :
Vieillissement à long-vieillissement : placez les PACKs qualifiés dans un environnement standard (25 ± 2 degrés) pendant 30-90 jours de repos ou de vieillissement cyclique (50-100 cycles) et détectez régulièrement des paramètres tels que la capacité, la résistance interne et le taux d'autodécharge pour évaluer le stockage à long terme et la durée de vie du produit.
Revérification de la cohérence de la capacité : après le vieillissement,-testez à nouveau la capacité de chaque PACK pour vous assurer que la différence de capacité entre les différents lots de produits est inférieure à 3 %, évitant ainsi de grandes différences de performances dans les applications ultérieures.
7. Emballage final et expédition
Une fois tous les tests réussis, le PACK batterie entre dans la phase finale de préparation logistique :
Étiquetage : collez les plaques signalétiques des produits sur le boîtier, y compris des informations telles que la tension nominale, la capacité nominale, le numéro UN (pour le transport de marchandises dangereuses), la date de production et le numéro de lot.
Emballage de protection : utilisez des cartons, des palettes ou des boîtes-absorbantes pour l'emballage ; remplissez des matériaux tampons (tels que du film à bulles, du papier ondulé) entre les PACKS pour éviter les dommages causés par les collisions pendant le transport. Pour les produits exportés, l’emballage doit être conforme aux exigences de l’Association du transport aérien international (IATA) ou du Code maritime international des marchandises dangereuses (Code IMDG).
Enregistrement de codes-barres : attachez un code-barres ou un code QR unique à chaque PACK, qui est lié aux données de production (telles que le lot de cellules, les résultats de tests, les enregistrements d'ancienneté) dans le système MES pour réaliser une traçabilité complète du cycle de vie-.
Stockage et expédition : stockez les produits qualifiés dans un entrepôt sec, ventilé et à température-contrôlée (0 - 40 degrés, humidité relative inférieure ou égale à 65 %) ; organiser le transport selon les exigences du client et fournir des documents tels qu'un certificat de transport de marchandises dangereuses (le cas échéant) et un rapport de test pour garantir un dédouanement et une livraison fluides.